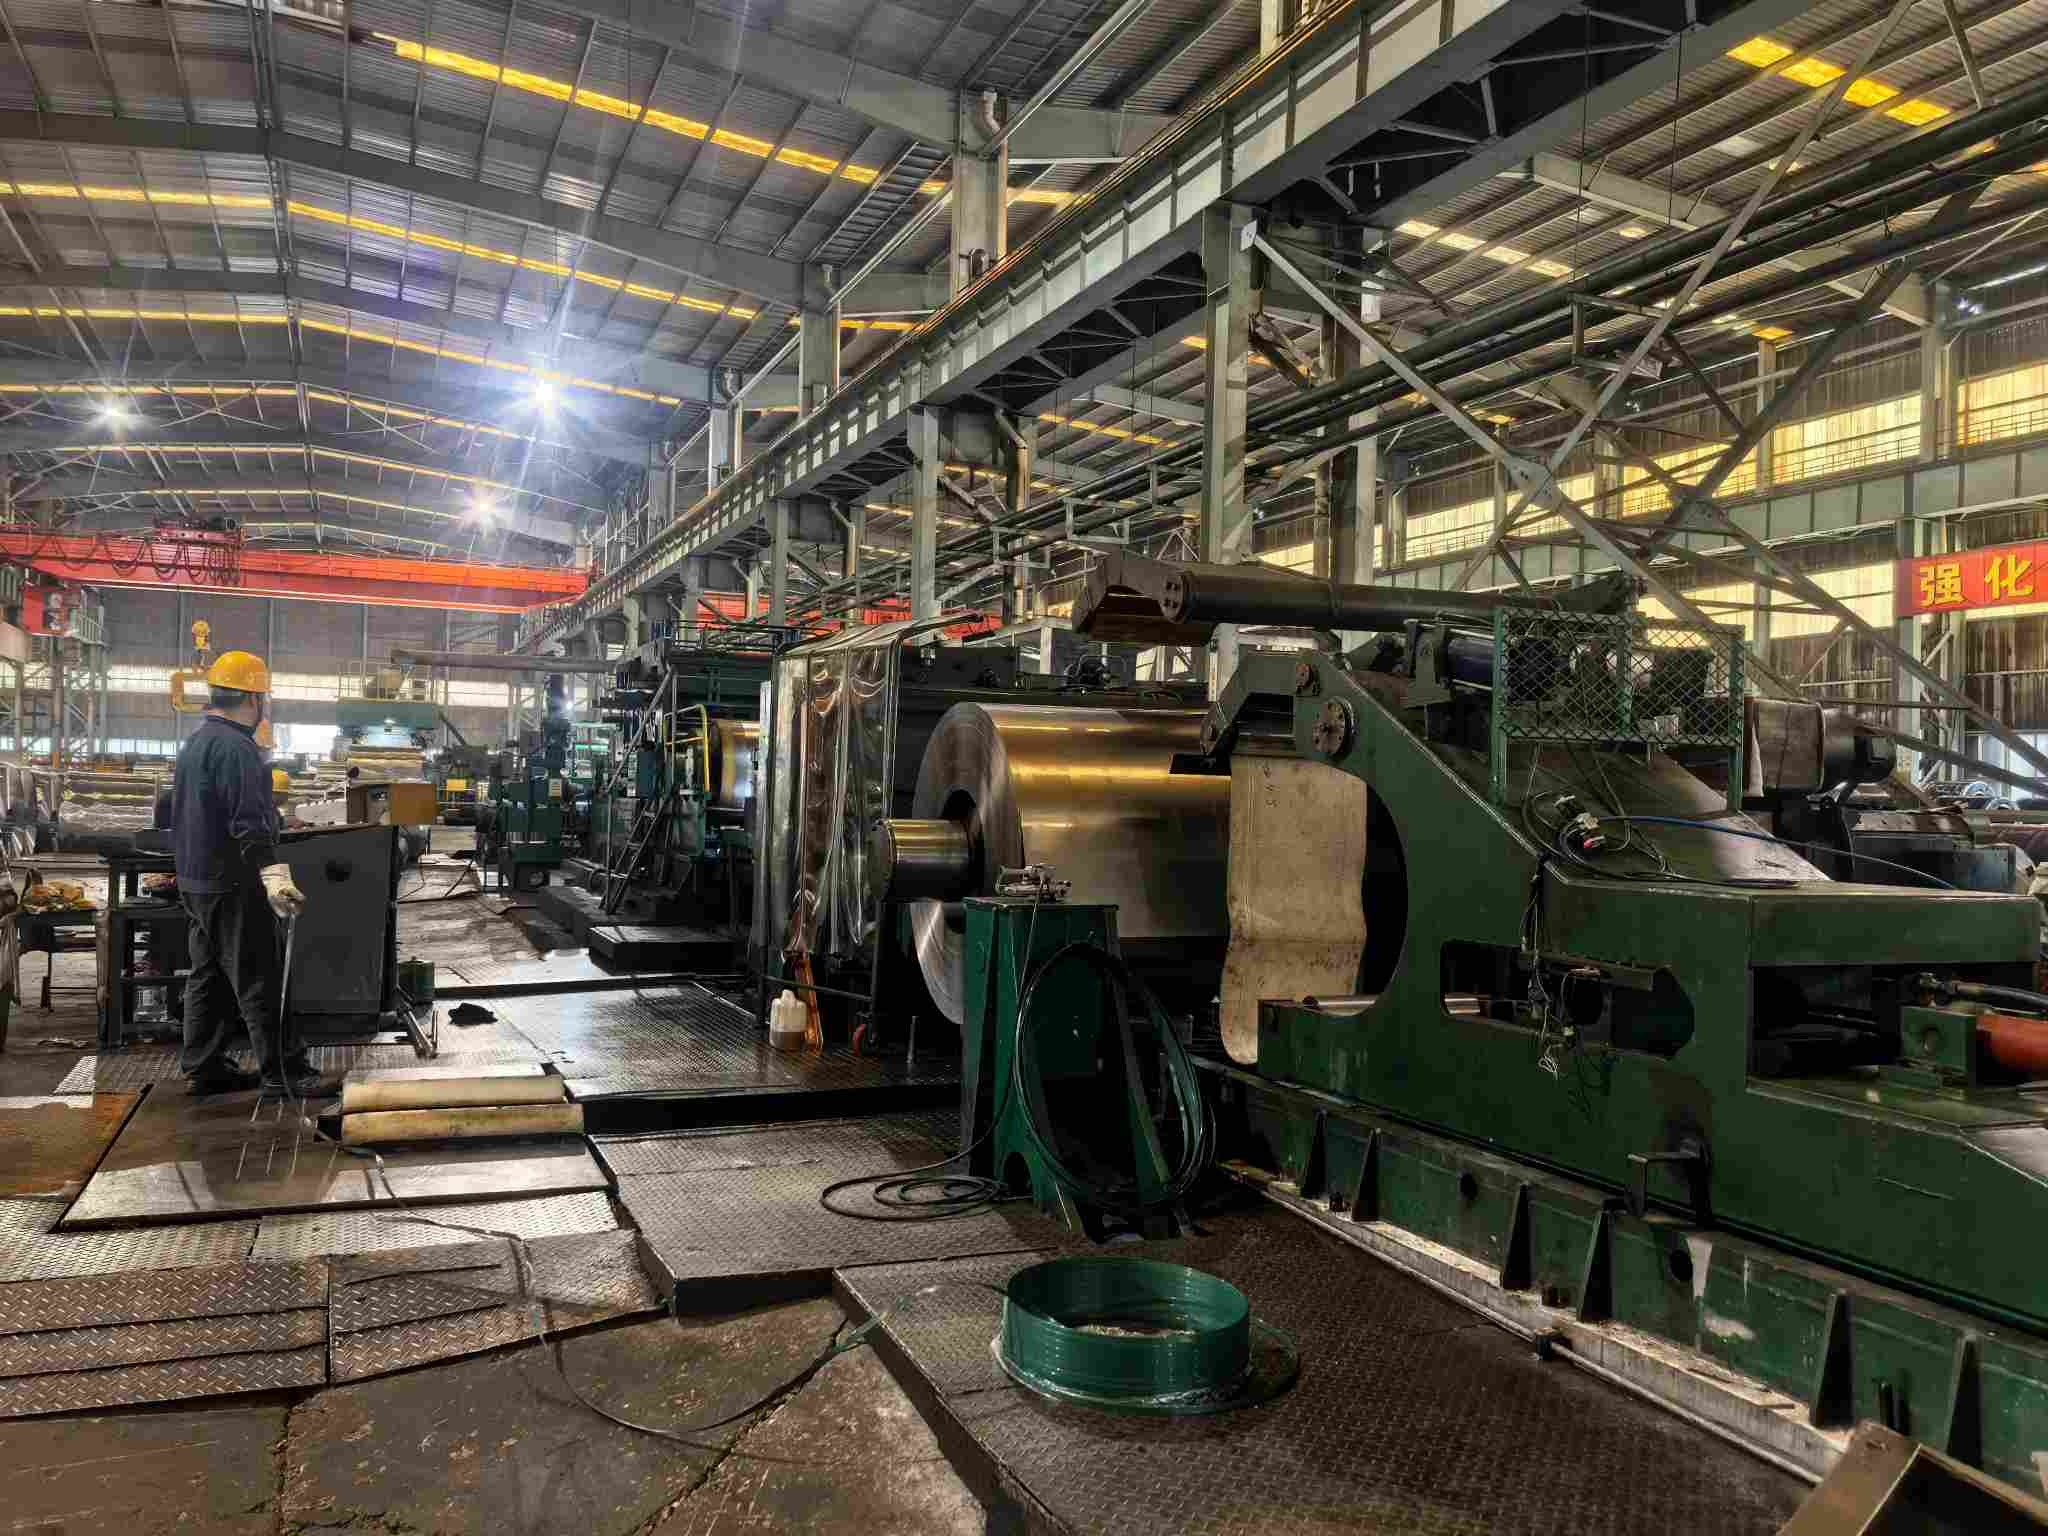
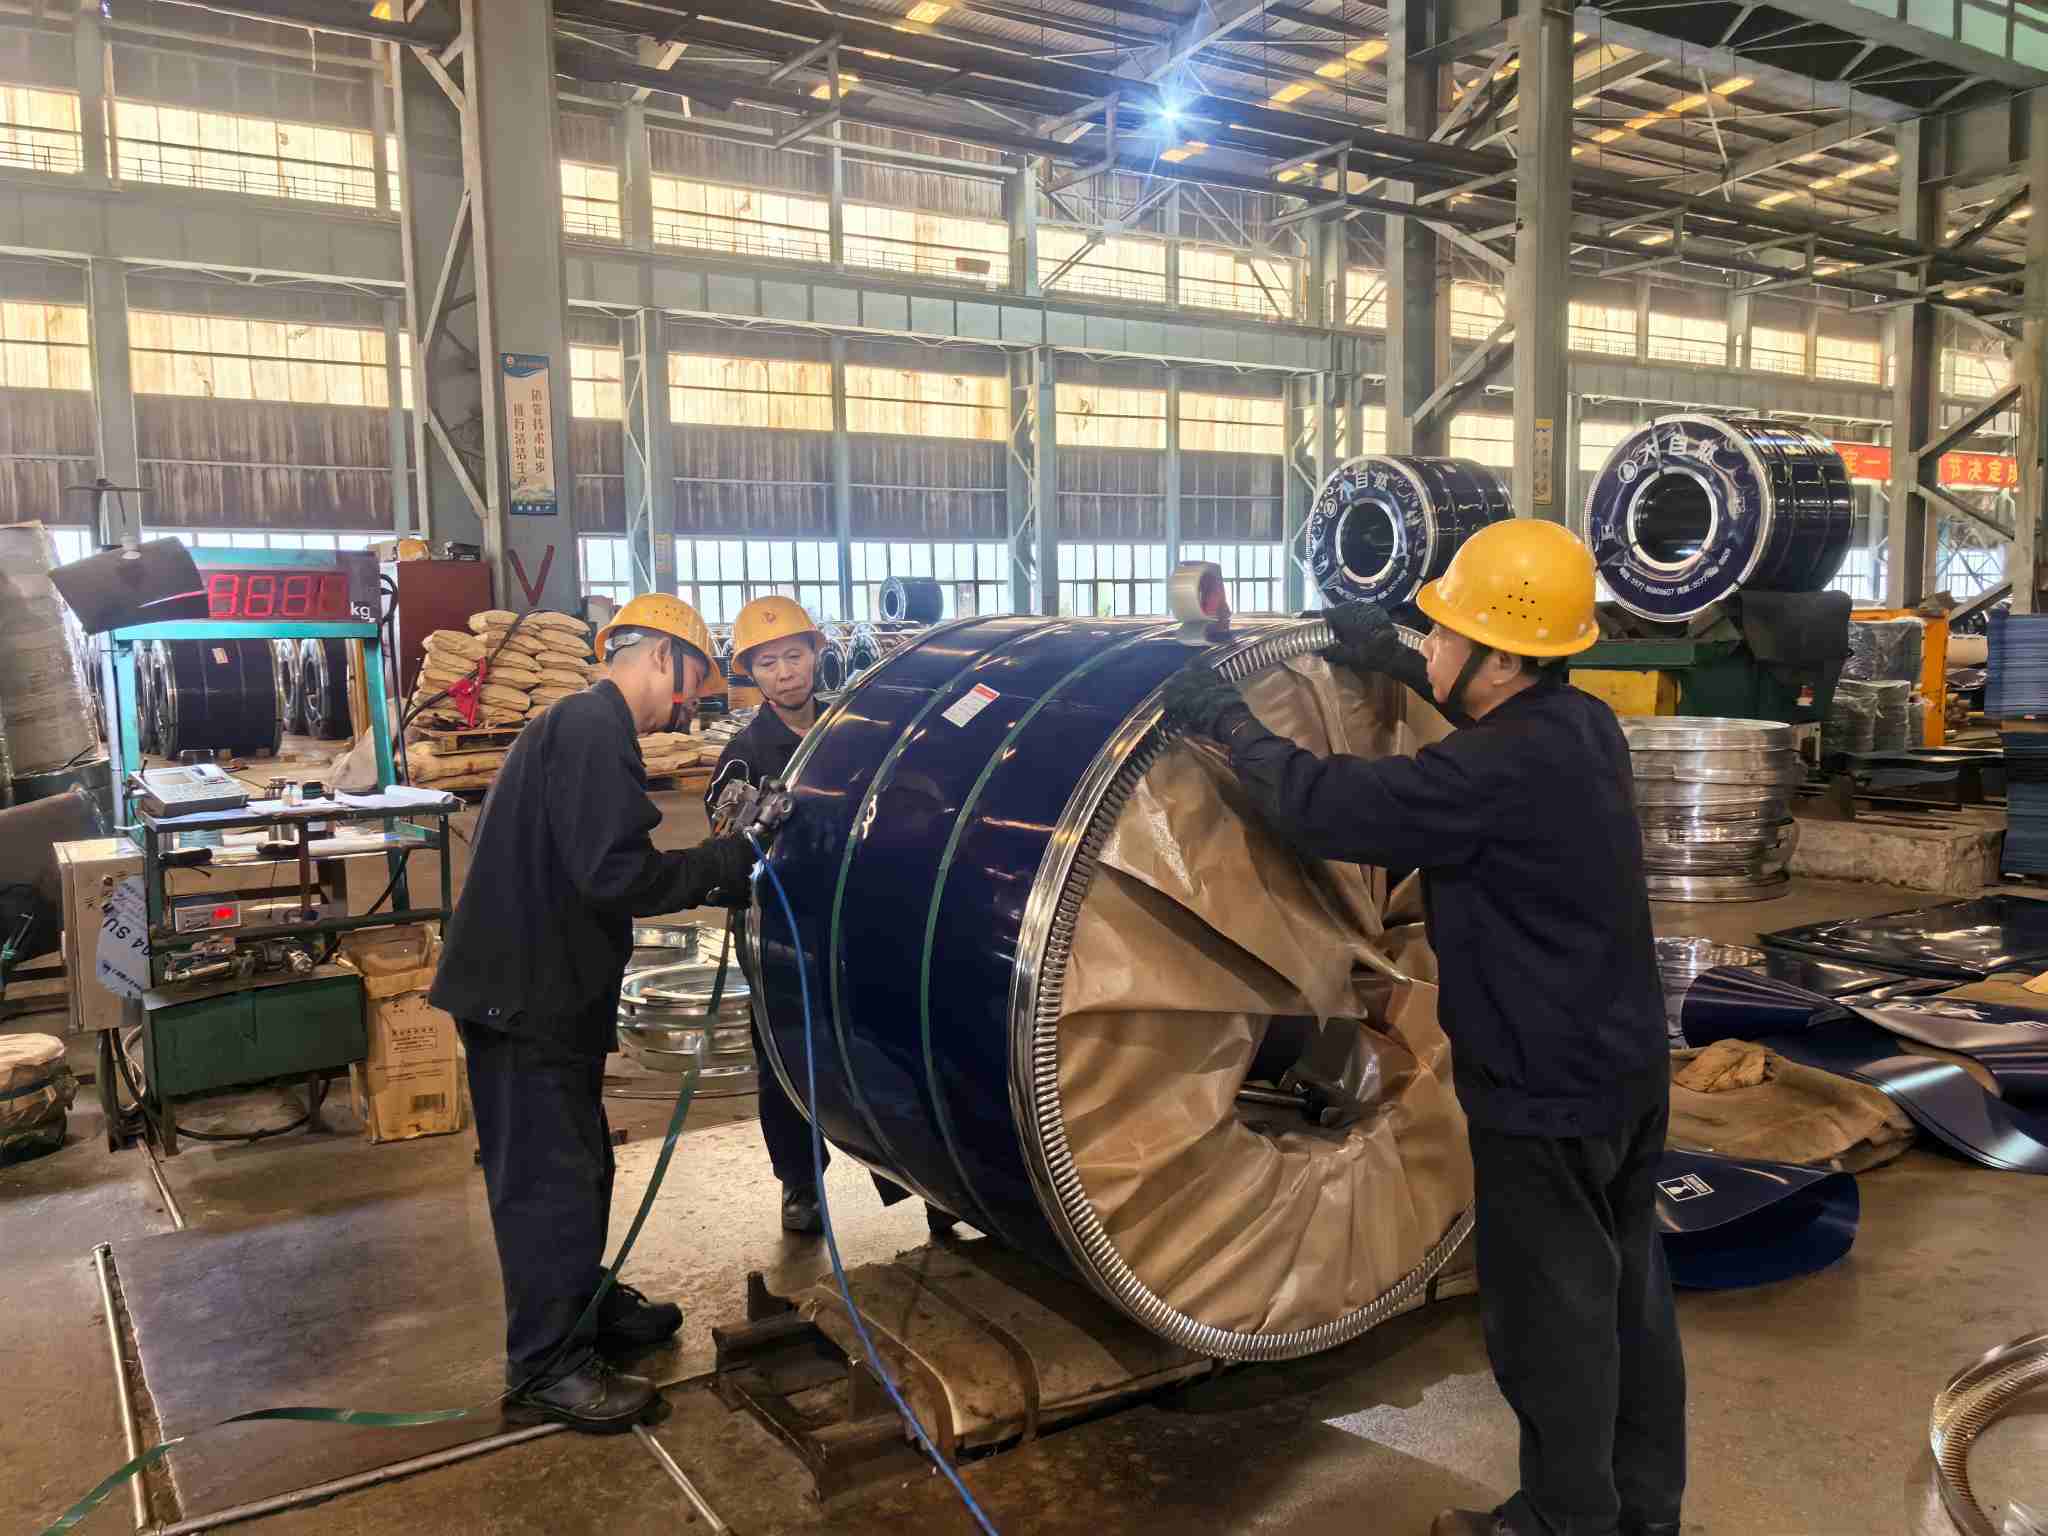
NatureSteel 冷間圧延コイル家電、自動車、ハードウェアスタンピング産業で広く使用されています。熱間圧延コイルとの主な違いはシート表面にあります。熱間圧延ストリップにはスケールがあり、表面が粗く、寸法公差が大きくなります。冷間圧延されたストリップは、室温でマルチパス圧延を受け、きれいで滑らかな表面と正確な寸法が得られます。
表面欠陥は、冷間圧延コイルにとって重大な危険を引き起こします。ロールマーク、引っかき傷、黄ばんだ汚れ、コイルのブロッキングやその他の欠陥により、軽度の場合はスタンピング部品の不合格やペイントのクレーター、重度の場合はフルバッチの不合格が発生する可能性があります。一部の欠陥は納品時に潜在しており、スタンピング時にのみ顕在化し、容易に責任紛争を引き起こします。
この文書は、ユーザーが欠陥を特定し、対応する生産プロセスを追跡し、基準に照らして品質を判断し、生産ラインから海上輸送の梱包に至るまでの予防管理を実装するのに役立ちます。これは、調達担当者、品質検査官、および関連するエンジニアの参考資料として役立ちます。
表面の品質は、単に見た目の美しさだけを考慮するものではありません。その影響は生産チェーン全体に広がります。
第一段階:スタンピング。スライバー(表面に露出した内部介在物)は、スタンピングクラックの起点となります。エッジの微小亀裂は、深絞り加工中に亀裂に伝播します。平坦度が低く波状のシートは、金型内での位置決めが不安定になり、部品の寸法が公差外になる原因となります。
第 2 段階: コーティングと電気メッキ。残留油分は塗料クレーターや電気泳動ピンホールの原因となります。ロールマークや傷は、電気メッキ後に拡大されて目に見える斑点になります。酸化色合い(黄色っぽい汚れ)は、エナメルやカラーコーティングの密着性を直接的に損ないます。
第 3 段階: アフターセールス。家電製品のパネルや自動車のインナーパネルなどの外観が重要な部品では、表面欠陥は完成品の外観上の不満に直接つながります。この段階では、損失はシートの単一バッチを超えて、完成品のコストと納期にまで及びます。
したがって、業界では、鋼のグレードと厚さが冷間圧延コイルの性能の下限を設定し、表面品質が完成品の上限を設定するというコンセンサスが広まっています。発注時に表面グレードを明確に指定することは、事後的な紛争よりもはるかに費用対効果が高くなります。
欠陥は、発生した製造段階によって分類されます。つまり、圧延プロセスで発生する欠陥、焼鈍および酸洗プロセスで発生する欠陥、保管および輸送中に発生する欠陥です。この分類により、欠陥の観察時に責任のあるプロセスを直接トレースバックすることができます。
各欠陥は、外観特性 → 原因 → 下流への影響 → 参照合格基準という統一された形式で説明されます。
#### ストリップに沿った厚さの偏差
#### 黄ばみの汚れ / 酸化物の色合い
| 欠陥 | 責任あるプロセス | 典型的な原因 | FBグレードに許可 | FC/FDグレードに対応 |
|---|---|---|---|---|
| エッジ割れ | 材料のローリング/流入 | 過度のエッジ応力 | 許可されていません | 許可されていません |
| うねり | ローリング | 不適切なロールクラウン/テンション | 許容範囲外の場合は許可されない | 許容範囲外の場合は許可されない |
| ロールマーク | ローリング | ロール表面の傷・異物 | 未成年者可 | 許可されていません |
| 傷 | ローリング・スリッティング | ローラー経路上の異物 | 未成年者可 | 許可されていません |
| ストリップに沿った厚さの偏差 | ローリング | AGC制御偏差 | 許容範囲外の場合は許可されない | 許容範囲外の場合は許可されない |
| スライバー | 製鋼・連続鋳造 | 内包物 | 許可されていません | 許可されていません |
| 黄色っぽい汚れ | アニーリング | 油残存・雰囲気不良 | 未成年者可 | 許可されていません |
| コイルのブロッキング | アニーリング | 不適切な温度/張力 | 許可されていません | 許可されていません |
| 過剰酸洗ピット | 酸洗い | 制御不能な酸洗 | 未成年者可 | 許可されていません |
| リューダースライン | 材料特性 | 収量プラトー/老化 | 欠陥ではありませんが、保管期間の制約があります | 欠陥ではありませんが、許容保管期間は短くなります |
| 油カス | 脱脂 / スキンパス | 脱脂不足 | 許可されていません | 許可されていません |
| 水垢錆び | 保管と輸送 | 湿気/パッケージの損傷 | 許可されない(防錆有効期限が切れている場合は例外) |
許可されていません |
サイドライトによる目視検査。最も重要な表面検査技術。 45 度以内のローアングルサイドライトの下でシートをメートルずつ広げます。うねり、ロールマーク、かすかな傷は横からの光の下では目立ちますが、多くの欠陥は直接正面からの照明の下では見えません。これは受け取り側にとって一般的な盲点です。エッジ割れやバリが多発する50mmエッジゾーンを優先してください。
触覚評価。表面のテクスチャ上で爪をスライドさせます。ロールマークにより周期的な抗力が生じます。傷が継続的な抵抗を生み出します。スライバーは通常の傷に近い触感特性を示します。識別には、位置 (主にコイルのヘッド/テール) とその後のスタンピング性能の組み合わせが必要です。
機器の測定。ポータブル厚さゲージを使用して、コイルヘッド、中間コイル、およびコイルテールの厚さをサンプリングし、厚さの変化をチェックします。反りの測定には直定規と隙間ゲージを使用します。利用可能な場合は、粗さ試験機を使用して Ra 粗さの値を測定します (粗さは、規格で指定された試験手順で表面グレードの中心的な指標を構成します)。厚さゲージのサンプリング ポイントは、中央ゾーンのみではなく、ストリップ幅全体をカバーする必要があります。
梱包とマーク検査。まず、防錆包装の完全性と、コンテナ開封時の出荷マークの判読性 (コイル番号、鋼材グレード、寸法、表面グレード、重量、製造日) を確認します。梱包に損傷がないか、輸送による表面欠陥が疑われる。
1. 梱包の検査: 防錆紙/フィルム、エッジプロテクター、バインディングストラップ、スチール外装の完全性を確認します。水にさらされた痕跡を探します。
2. マーキングの確認: コイル番号、鋼グレード、寸法、表面グレード、製造日が注文書および工場試験証明書 (MTC) と一致していることを確認します。
3. フルカバーのサイドライト検査: 50 mm のエッジゾーンに焦点を当て、45 度のサイドライトの下でシートの表面をメートルごとに検査します。
4. ランダムな触覚サンプリング: ランダムな 3 つの場所にわたって爪をドラッグして、ロールマーク、傷、切り傷を区別します。
5. 厚さのスポットチェック: コイルヘッド、中間コイル、およびコイルテールで測定を行い、ストリップの長さに沿った厚さの変化を記録します。
6. 反り測定: 1 メートルのシートセグメントの自由状態の反りを測定します。
7. 文書化とサンプリング: 欠陥領域を基準スケールで写真撮影し、責任評価の証拠として 300 ミリメートルの欠陥サンプル セグメントを保管します。
8. グレード相互参照: 所見を第 IV 章の表面グレード条項と比較し、結論を導き出します: 受理 / 条件付き受理 / 拒否。
前のセクションでは、発生後の処理のための欠陥の特定について説明しました。この章では、工場側の予防管理について説明します。表面欠陥は本質的にプロセスに根ざした問題です。欠陥の特定は下流のユーザーが担当し、欠陥の予防は生産ラインが担当します。
酸洗部:5段酸洗+電解脱脂。きれいな冷間圧延表面を得るには、スケールを完全に除去することが必須です。過剰な酸洗いはピットを生成します。葉をスケールに押し込んで漬け込みます。電解脱脂により、黄ばんだ汚れや塗装クレーターに直接関係する残留油のリスクが軽減されます。
圧延セクション: デジタル制御システムを備えた 6 段反転ミル。閉ループのプレート形状制御と正確なパスリダクション割り当てにより、うねり、エッジの亀裂、長手方向の厚さの偏差を中核的に制御します。シーメンスと ABB の数値制御システムは、厚さ公差を ±0.03mm まで実現し、EN10131 の特別精度クラスに適合し、最小圧延厚さは 0.15mm に達します。ロール表面は、シートに転写する前に、ロール表面の損傷や異物を検出するために定期的に検査されます。ロールマークは、ロール検査ルーチンによって簡単に除去できる欠陥です。
アニーリングセクション:光輝水素アニーリング。水素を豊富に含む保護雰囲気により、表面の酸化と黄ばみが防止され、酸化物の色合いが発生源から除去されます。アニーリング温度とコイル張力は、コイルのブロッキングを避けるために、コイルの重量とプレートの形状に応じて分割されます。
スキンパスセクション: 0.5% ~ 1.5% の範囲で制御された伸び。この範囲内でスキンパス圧延を行うと、降伏のプラトーがなくなり、プレートの形状が改善されます。スキンパスの伸びが不十分だと、リューダース ラインを抑制できません。過度の伸びはプレート形状を劣化させ、表面粗さを低下させます。これらのパラメータのバランスを取ることが、スキンパスプロセスの中核となる要件を構成します。
仕上げおよび梱包セクション: バリのないスリット加工と海上輸送向けの梱包。スリット加工によりバリの高さを制御し、切断面の傷を防ぎます。完成したコイルは、VCI 揮発性腐食防止剤フィルムで包まれ、エッジプロテクターが取り付けられ、スチールストラップで固定され、高塩分、高湿度の海上輸送に備えて防湿処理されています。水垢錆をめぐる入港紛争のほとんどは、堅牢な梱包によって回避できます。
検査セクション: 3 段の検査ゲート。熱間圧延コイルの受入検査。酸洗、焼鈍、スキンパス圧延後の工程内検査。表面サンプリングと寸法測定を組み合わせた出荷前検査。サンプルセグメントとテスト記録はバッチごとに保持され、ミルテスト証明書 (MTC) が納品に付属します。あらゆる品質インシデントは特定のプロセスや生産時間帯まで遡ることができ、責任評価のための強力な証拠を提供します。
つまり、表面欠陥は「検査によって発見される」わけではありません。それらは「製造される」か「予防される」かのどちらかです。検査は、最後の手段のセーフティネットとして機能するのではなく、プロセスのパフォーマンスを検証します。
冷間圧延コイルの表面欠陥の特定は、プロセスの知識、規格、現場での経験の組み合わせに依存します。この文書には、検査時の参考のために、複数の欠陥タイプ、受入チェックリスト、責任評価フレームワークがまとめられています。 NatureSteel は、広範な冷間圧延の専門知識を備えており、全プロセスの表面品質管理を実装しています。 VCI 防錆パッケージにより、海上輸送を通じてコイルの状態が安定します。鋼種仕様(例:DC01、SPCC)、表面グレードのご相談、お見積りのご依頼は、お気軽にお問い合わせください。お問い合わせ.
住所:No. 696, Binhai 12th RoadBinhai Industrial Park, Wenzhou Economy & Technological Development Zone中国浙江省温州市
Copyright © 2026 Nature Steel Group Co., Ltd. 全著作権所有。 Links| Sitemap| RSS| XML| プライバシーポリシー