ニュース

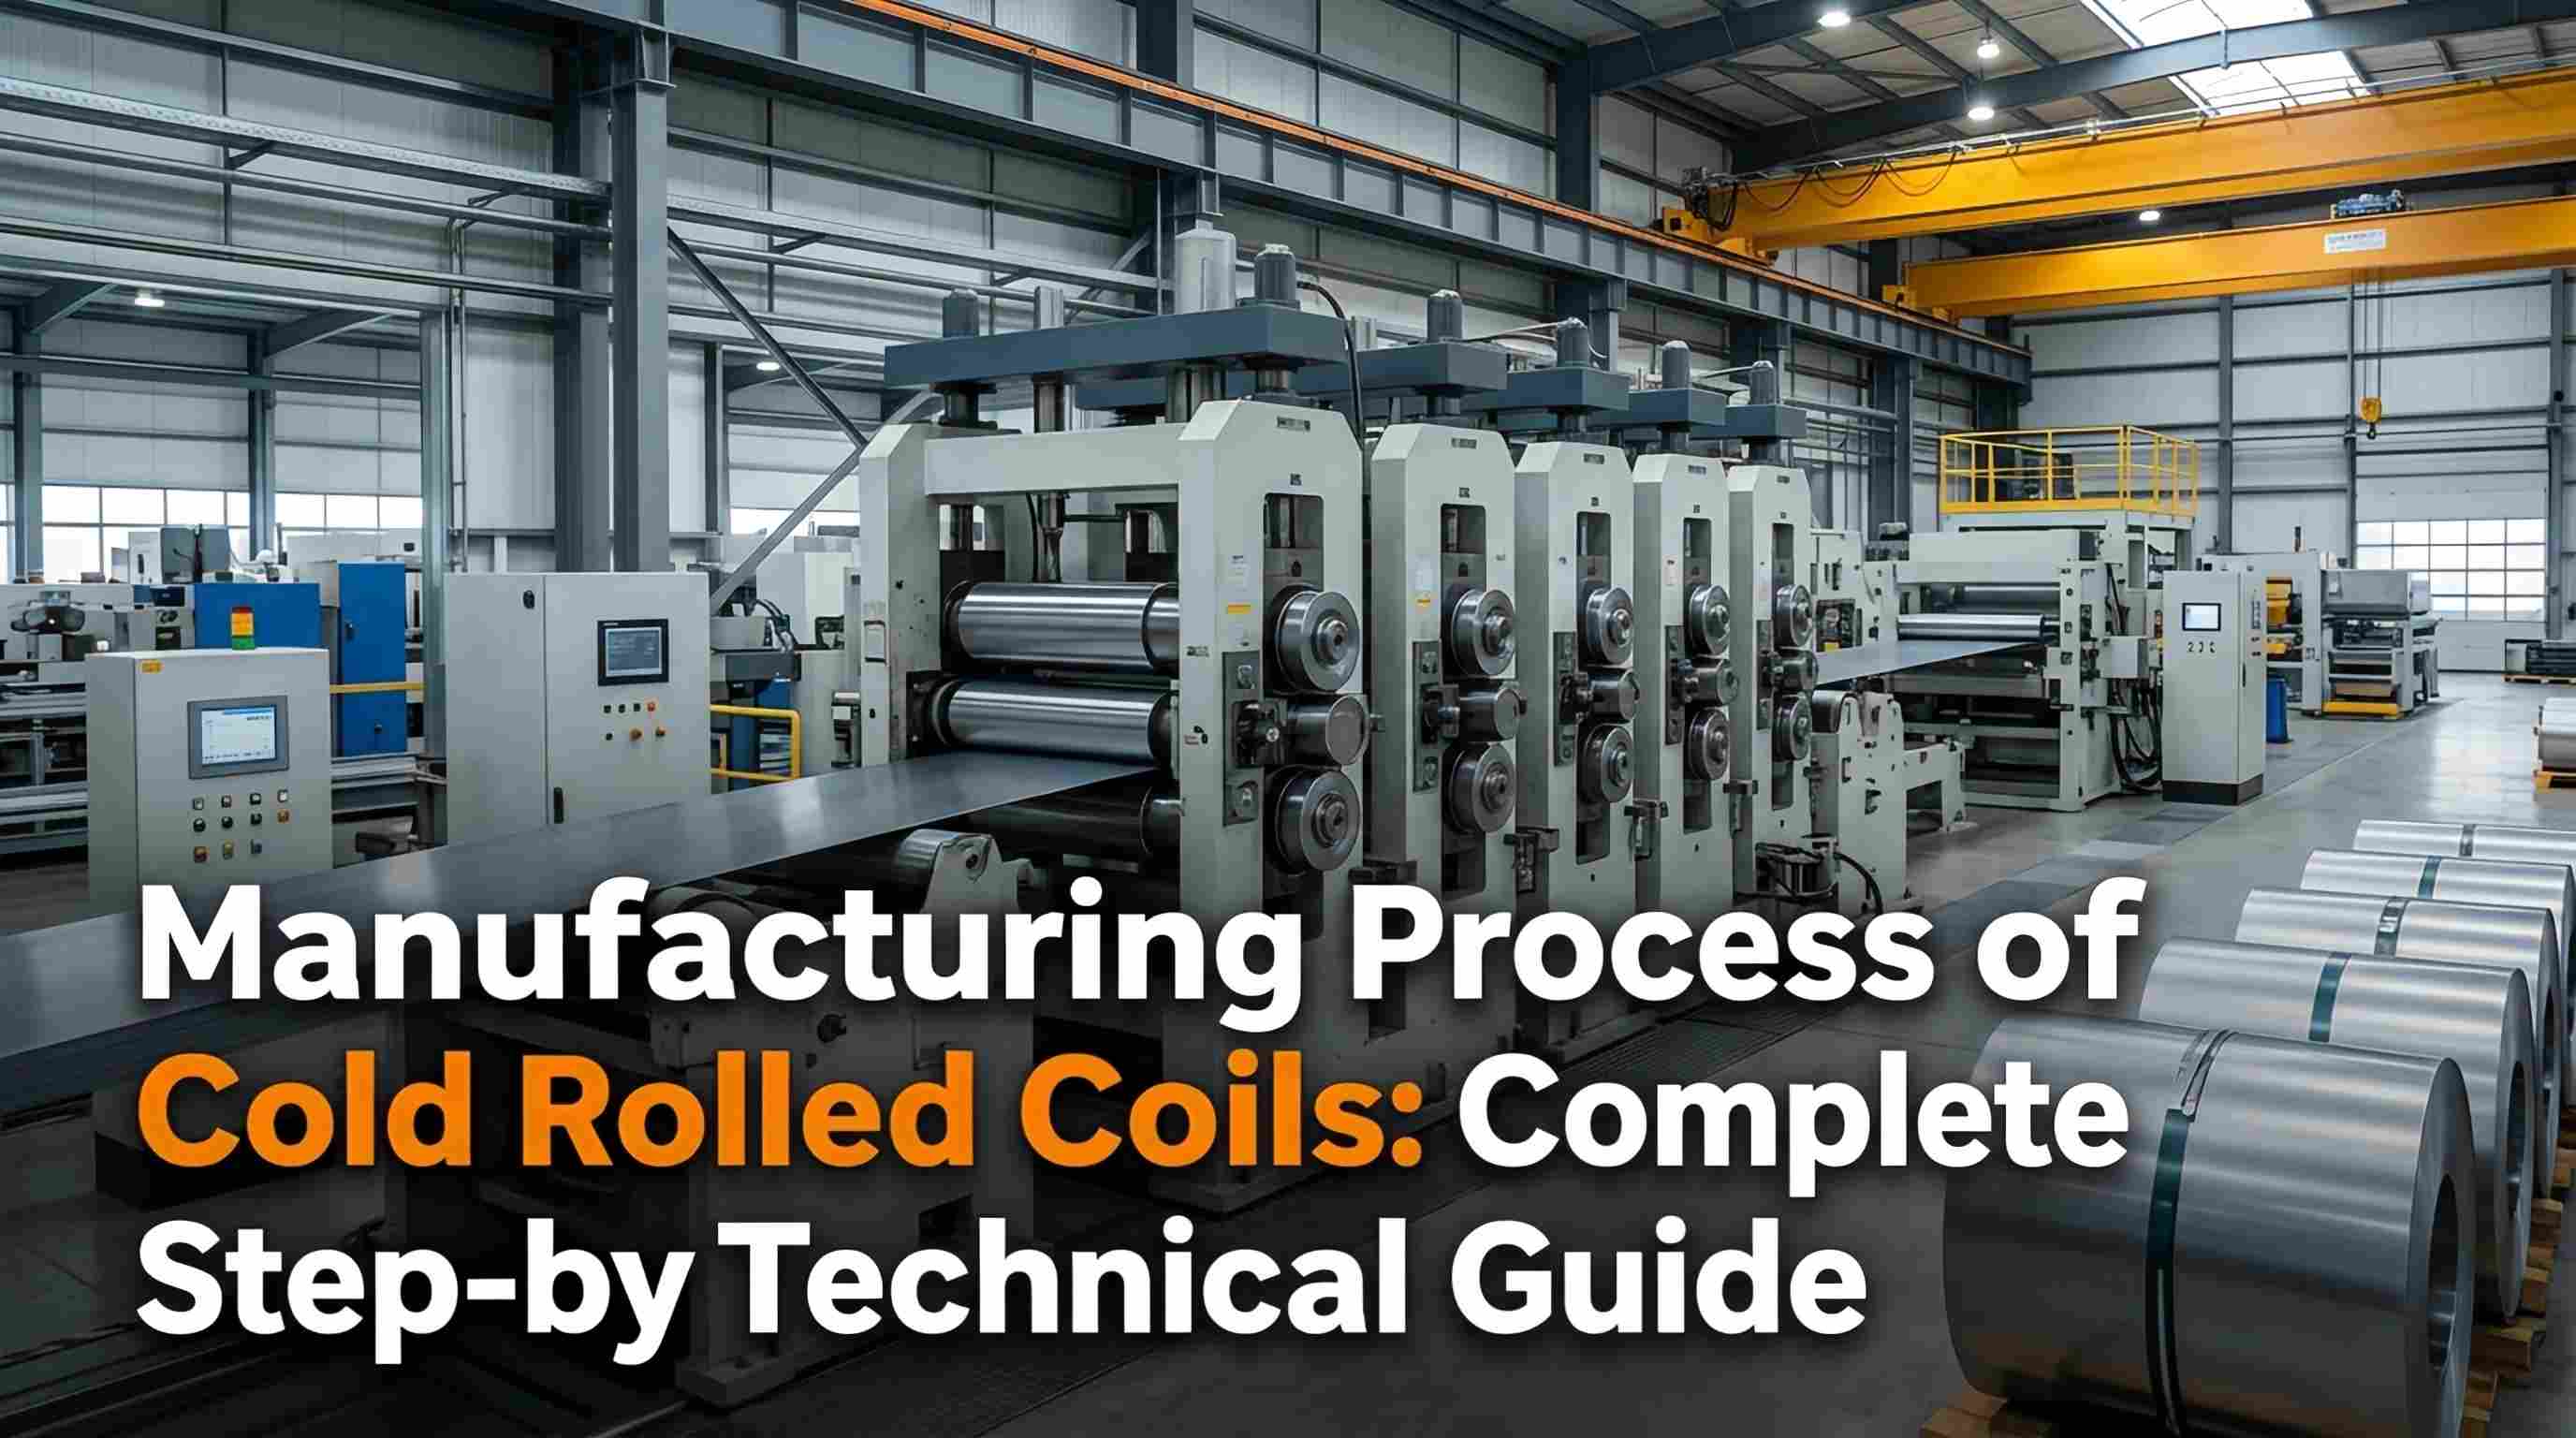
冷間圧延コイルの製造プロセス: ステップバイステップの完全な技術ガイド

冷間圧延コイルCRC(CRC)は、製造業、建設業、自動車製造、家電製造などの基幹産業を中心に、産業分野で広く使用されている高精度鋼材です。冷間圧延鋼材の生産と供給に長年の経験を持つプロの鋼材サプライヤーとして、Nature Steel は、業界関係者や調達担当者の主な懸念事項である「冷間圧延コイルは正確にどのように製造されるのか?」を十分に理解しています。

多くの人は、冷間圧延コイルと熱間圧延鋼を混同する傾向があります。この 2 つは、生産プロセス、製品特性、適用可能なシナリオにおいて大きく異なります。冷間圧延コイルは、精巧な多段階の手順を経て製造され、優れた表面仕上げ、正確な寸法公差、安定した機械的強度を特徴としており、高精度および高表面品質の加工用途に適しています。この記事では、冷間圧延コイルの完全な生産ワークフローを段階的に分析し、その生産原理と工業的価値を明確にします。

Cold Rolled Coil Factory

1. とは冷間圧延コイル?

簡単に言えば、冷間圧延コイル(CRC)は、熱間圧延鋼を母材として使用し、鋼の再結晶温度以下の室温で二次圧延を受けて、精錬された鋼製品を形成します。高温で形成される熱間圧延鋼と比較して、冷間圧延プロセスは、滑らかで洗練された表面処理、ミリメートルスケールまでの正確な寸法精度、堅牢で優れた機械的強度という 3 つの主要な利点により、鋼の総合的な品質を根本的に向上させます。これが、冷間圧延コイルがハイエンドの工業加工に好まれる材料である主な理由です。

2. 冷間圧延コイルの完全な製造プロセス

冷間圧延コイルの製造は、標準化され洗練された複数段階の工業ワークフローに従います。熱間圧延原料の準備から完成品の梱包、配送までのすべての手順が、最終製品の品質に直接影響します。具体的な手順は以下のとおりです。

2.1 熱間圧延コイルの原料準備

冷間圧延コイルを製造するための専用母材は熱間圧延コイル(HRC)です。工場ではまず鋼スラブを 1000°C 以上の温度に加熱し、熱間圧延装置で均一な厚さの熱間圧延コイルに圧延します。このような熱延コイル素材は、板厚範囲が広く安定した基本強度を有しているものの、表面に酸化スケールが多く、寸法精度が低いという特徴があります。これらは粗加工原料としてのみ使用でき、精密加工に直接適用することはできないため、その後の冷間圧延の前処理手順が必要です。製造前に、品質の高い外観、厚さ、平坦度を備えた熱間圧延コイルは厳密に検査され、ソースからの最終製品の品質が安定します。

2.2 不純物除去のための酸洗前処理

酸洗はスケール除去とも呼ばれ、冷間圧延生産において不可欠な中心的な前処理手順です。熱間圧延コイルの表面に付着した酸化スケールや錆びた不純物は、その後の冷間圧延の成形効果を損ない、完成品の表面欠陥の原因となるだけでなく、精密圧延設備を摩耗させ、生産精度を損なうことになります。

生産では、専用の酸洗ラインで酸性溶液を使用して鋼の表面を処理し、酸化層と錆びた不純物を完全に除去します。その後、鋼は複数回の浄水洗浄と乾燥を経て、不純物のないきれいな鋼表面が得られ、その後の精密冷間圧延作業のための強固な基盤が築かれます。この手順は、高品質の冷間圧延コイルを製造するための重要な前提条件です。

2.3 常温での精密冷間圧延(中子工程)

冷間成形は、CRC 製造プロセス全体の中核を構成し、高温加熱を行わずに完全に室温で実行されます。前処理後のきれいなスチールコイルは専門の冷間圧延機に供給され、そこで高精度のローラーが連続的にスチールを絞り、圧延して徐々に厚みを減らします。最大板厚減少率は90%に達し、0.3mmから3.0mmまでの薄鋼仕様のカスタマイズが可能です。

常温圧延中、鋼にはひずみ硬化(加工硬化)が発生します。これにより、より正確な鋼の厚さ寸法と均一で滑らかな表面の質感が得られるだけでなく、鋼の全体的な硬度と構造強度も大幅に向上します。ただし、同時に鋼の靭性と延性が低下し、鋼が脆くなり、直接曲げやスタンピング加工に適さなくなります。その特性を最適化するには、後続の手順が必要です。

2.4 脱脂・洗浄処理

冷間圧延中には、機器の摩耗を軽減し、冷却潤滑を提供するために大量の圧延油が塗布され、鋼の表面に油残留物が残ります。熱処理に直接送られると、残留油が鋼の酸化、表面の色の違い、汚れの欠陥、その他の品質上の問題を引き起こします。そのため、生産ラインではアルカリ脱脂や電解洗浄などの複数の工程を採用し、鋼表面の油汚れや不純物を徹底的に除去し、きれいな鋼素地を確保しています。

2.5 特性改質のためのアニーリング

焼きなましは、鋼の機械的特性を最適化するための重要な手順であり、冷間圧延後の鋼の脆性や延性の低下に対処します。冷間圧延された鋼コイルは、一定温度で加熱される焼鈍炉に搬送されます。精密な温度制御により鋼の内部結晶粒組織を再結晶化し、残留内部応力を完全に解放します。

アニーリングによって処理された鋼は脆性を完全に除去し、良好な柔軟性、成形性、スタンピング延性を回復し、さまざまな曲げ、スタンピング、および深加工のシナリオに完全に適応します。大量商業生産では、高効率と均一な製品性能を実現するために連続焼鈍ラインが主に採用されていますが、バッチおよび特別にカスタマイズされた製品ではバッチ焼鈍プロセスが利用されています。

2.6 スキンパス圧延および仕上げ加工

焼鈍後、鋼に軽い調質圧延(調質圧延)を施します。小さな減速率での精密圧延により、鋼のわずかな平坦度の偏差が修正され、鋼の降伏点伸びが排除され、表面仕上げと全体の平坦度がさらに最適化され、鋼の硬度と靱性が工業用基準に達します。

その後のサポート仕上げ手順には、正確なスリット、エッジトリミング、平坦度検査などが含まれます。顧客の仕様要件に応じてスチールコイルの幅を調整し、エッジ欠陥をトリミングして、さまざまな業界の加工用途に対応できます。

2.7 品質検査、コイリングおよび完成品の梱包

仕上げ後のスチールコイルは標準コイルに巻き戻されてから、総合的な品質検査に入ります。検査官は、鋼板の厚さの公差、表面仕上げ、機械的特性、平坦度などのコア指標を厳密にテストし、表面欠陥や性能上の問題を完全にスクリーニングします。品質検査に合格した冷間圧延コイルは、輸送中や保管中の酸化、衝突、変形による損傷を避けるため、防水紙とスチールバンドの補強材で専門的に保護され、さまざまな業界の生産に直接使用できる最終完成品の納品が完了します。

まとめ

冷間圧延コイルの製造は、精密かつ完全な工業システムを形成しており、その中心となるワークフローは、熱間圧延コイルの準備→不純物除去のための酸洗→常温での精密冷間圧延→脱脂と洗浄→特性改善のための焼鈍→スキンパス圧延と仕上げ→品質検査と梱包です。高温成形で製造される熱間圧延鋼とは異なり、冷間圧延では、周囲温度での精密加工と複数の特性最適化手順が統合され、寸法精度、表面品質、機械的性能の包括的なアップグレードが実現します。高精度、洗練された表面、優れた強度を特徴とする、冷間圧延コイルネイチャースチール現代のハイエンド製造業にとって、かけがえのない中核的な鉄鋼供給パートナーとしての役割を果たします。


関連ニュース
メッセージを残してください
X
当社は Cookie を使用して、より良いブラウジング体験を提供し、サイトのトラフィックを分析し、コンテンツをパーソナライズします。このサイトを使用すると、Cookie の使用に同意したことになります。プライバシーポリシー
拒否する受け入れる